技術規格規格項 — 不是產品
門幅在訂單上以釐米計。裁剪前請先確認報的是總門幅、有效門幅還是可裁門幅。
門幅:總門幅、有效門幅與可裁門幅
門幅是布邊到布邊的距離。真正決定裁剪得率的是可裁門幅——它扣掉了無法用於成品的布邊。
作者:Wren Thunderborn, Head of Content
又稱:門幅可裁門幅有效門幅卷裝門幅門幅 cm寬幅面料雙幅
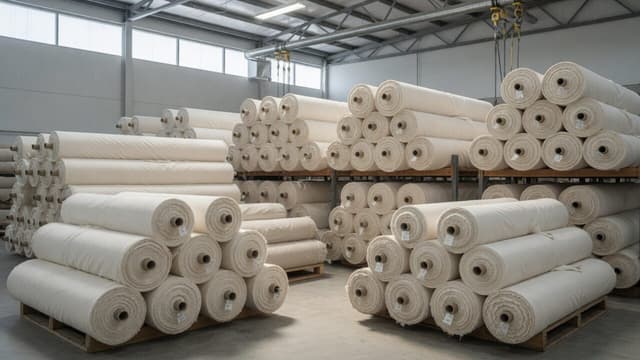
門幅是從一側布邊到另一側的距離。它決定了裁剪得率、一卷布能做什麼,以及一個專案會浪費多少料——因此它是面料訂單上最先確認的三個數字之一。
但門幅其實有三個,用錯一個是最常見的計劃失誤來源。
總門幅、有效門幅、可裁門幅
| 名稱 | 測量什麼 | 從何而來 |
|---|---|---|
| 總門幅 | 布邊到布邊的整幅尺寸 | 織機設定 |
| 有效門幅 | 總門幅扣掉布邊、疵點與邊部變形 | 工廠的質量判斷 |
| 可裁門幅 | 真正能裁成裁片的部分 | 通常每邊比名義尺寸窄 1-2 釐米 |
決定排版的是可裁門幅,因為裁剪得率是按它算的。一卷標稱 280 釐米的布,實際能裁的可能只有 276 釐米;在裁片寬 120 釐米的排版裡,這個差別會改變每卷的裁片數量。
同一個布為什麼有兩個門幅
工廠分別報坯布門幅和成品門幅,因為它們測的是兩個階段:
- 坯布:下機後、熱定型與水洗之前,幅寬較大——五潤紡織噴水織機專案為 160-330 釐米。
- 成品:經過後整理路線之後,幅寬收窄——通常為 150-315 釐米,因為熱定型與鬆弛會讓布收縮。
只報其中一個數字就是規格缺口。訂單上約定的縮率就是把兩者對起來的依據。
我們各面料專案的實際幅寬
全目錄共三個區間。坯布織造幅寬大於成品幅寬,因為後整理會因縮率略收窄;其餘產品均按成品幅寬標註。
門幅與裁剪得率
裁剪損耗取決於可裁門幅與所需裁片寬度之比:
- 寬幅布往往能排兩片裁片加一個邊距,而標準門幅只能排一片加餘料。
- 名義門幅相同,但每邊多留 2 釐米布邊,在大循環花型上會明顯降低得率。
- 被套、床墊與寬窗排版是差距最大的場景,因為花型循環留下的餘量很少。
如果專案依賴得率,請索取具體批次的可裁門幅,而不是目錄上的標稱值。
訂單上應寫明的內容
- 門幅以釐米計,並註明是坯布還是成品
- 公差,在對得率敏感時——門幅加上 ±,排版纔有依據
- 專案依賴得率時,寫明有效門幅或可裁門幅
- 經緯向縮率,兩者未必相同
- 同一行寫上**克重 GSM**:寬而重的布卷和寬而輕的布卷佔用同樣的櫃容,成本卻差很多
延伸閱讀:克重 GSM 是規格的另一半,縮率 說明門幅為什麼會變,面料織法 講構造層面,門幅選項 是我們實際可供的範圍。
規格工具
對照常見廠幅的釐米 / 英寸。
按定型經緯向縮率與退漿磨毛失重率,從下機坯布推算成品淨門幅、成品 GSM 與每公斤米數。
用克重、幅寬和公斤估米數。只算布重。
在示意圖上改克重、旦數、顏色和整理。不是工廠照片。
常見問題
面料門幅怎麼量?
- 從布邊量到布邊,在規定的張力條件下測量整幅布。門幅是布卷的物理尺寸,不是織物組織的屬性,同一種組織也可以織出不同門幅。
總門幅、有效門幅和可裁門幅有什麼區別?
- 總門幅是布邊到布邊;有效門幅扣掉布邊、疵點和邊部變形;可裁門幅是真正能裁成裁片的部分,通常比名義尺寸每邊窄 1-2 釐米。裁剪得率按可裁門幅計算,所以差異正是在這裡悄悄變成裁剪損耗。
後整理後門幅會變嗎?
- 會,這正是坯布門幅與成品門幅不是同一個數字的原因。熱定型、壓光和水洗都會讓布在經緯兩個方向收縮,訂單上約定的縮率 allowance 用來把這兩個數字對起來。
門幅應該用釐米還是英寸?
- 用釐米,因為工廠就是這麼報的,也避免英寸換算的舍入誤差變成真實的門幅差異。做寬幅面料時,門幅和公差要一起寫:280 cm ±2 cm 與不寫公差的 280 cm,是兩套不同的裁剪方案。
家紡工廠常用的門幅是多少?
- 常規織造多在 140-160 釐米,寬幅噴水織機在坯布階段可到 160-330 釐米。在五潤紡織的專案中,坯布門幅為 160-330 釐米,成品經熱定型後一般為 150-315 釐米——這也是報價上會同時出現兩個數字的原因。
分享:
想了解更多紡織詞典?
瀏覽完整紡織詞典五潤紡織生產概況
五潤紡織在中國廠內織造滌綸家紡面料。
五潤紡織在中國運營 650+ 臺噴水織機,滌綸面料年產量達 7300萬+米,服務床品、窗簾與沙發布專案。
73M+
米/年
650+
臺噴水織機
200,000+
米/日