織機的綜框片數決定了單次花型循環中可獨立控制的經紗組數上限;超出綜框容量的自由曲線大花型需改用大提花機。
綜框織機(Shaft Loom):凸輪與多臂開口如何控制織物組織
綜框織機(Shaft Loom / Harness Loom)將經紗按規律穿入 2 至 16 片矩形綜框(綜片)的綜絲孔中,通過綜框整體升降形成梭口,高效織造平紋、斜紋、緞紋及小几何多臂組織。
五潤紡織(Weaverine)運營 650+ 臺高速噴水織機,全面配置凸輪與電子多臂綜框開口系統,支持 160–330 cm 坯布門幅與 55–120 GSM 克重,穩定量產平紋、斜紋、貢緞及幾何提花家紡基布。
作者:Wren Thunderborn, Head of Content
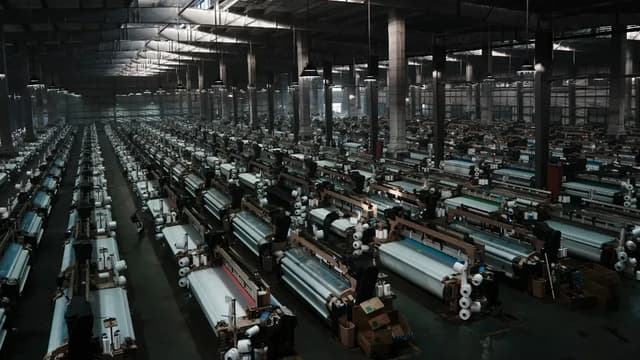
綜框織機(英文 Shaft Loom 或 Harness Loom)是指將整經軸上的經紗按穿綜規律穿入 2 至 16 片矩形綜框(內列鋼絲綜或扁鋼綜)中,在每一緯通過整片升降綜框來開啓梭口的織造設備。穿在同一片綜框上的所有經紗,在織造過程中始終同步起落。
由於絕大多數家紡床品、窗簾底布、服裝裡料與工裝面料採用三原組織(平紋、斜紋、緞紋)或規則小几何花型,綜框織機承擔了全球工業化滌綸梭織布的絕大部分產能。
凸輪開口 vs 多臂開口 vs 大提花開口
在織造廠的設備工程分類中,“綜框織機”是一個統稱,涵蓋了凸輪(踏盤)織機與**多臂織機,並與無綜框的大提花機**形成三層技術梯度:
| 開口機構類型 | 經紗控制方式 | 典型綜框/鉤數容量 | 核心適用組織與代表品類 |
|---|---|---|---|
| 凸輪(踏盤)綜框織機 | 機械凸輪組驅動綜框升降 | 2 至 8 片綜框(緯向循環短) | 平紋、2/1 與 3/1 斜紋、五枚緞紋、春亞紡、大宗家紡坯布 |
| 電子多臂綜框織機 | 電子多臂機頭程序控制綜框 | 8 至 16 片綜框(緯向循環長) | 多臂組織、酒店賓館緞條、華夫格、微格紋、小几何壓花肌理 |
| 電子大提花機 | 獨立電磁鉤逐根控制經紗(無綜框) | 數千至上萬根獨立提花鉤 | 大循環花卉大馬士革、曲線歐式團花、織入式徽標、重型工程沙發布 |
釐清這三層架構能幫助 B2B 採購團隊避免常見的成本誤區:許多酒店工程的緞條床品(Satin Stripe)或窗簾幾何小暗花完全可以在 8–16 頁電子多臂噴水織機上高速織出,無需支付高昂的大提花機臺費與長交期。
穿綜方法(Draft)如何擴展綜框織機的花型邊界
一臺綜框織機能織出什麼花型,取決於上機工藝單中的兩個核心矩陣:
- 紋板圖(Lifting / Peg Plan): 規定第 1 緯、第 2 緯、第 3 緯分別提起哪幾片綜框。
- 穿綜圖(Drawing-in / Draft): 規定全幅上萬根經紗按什麼順序穿入第 1 至第 片綜框。
即便織機只有 8 至 10 片綜框,工藝員也可以通過分區穿綜(Grouped Draft)織出 1 cm 至 3 cm 寬的酒店經緯緞條:將第 1 組 80 根經紗穿入第 1–5 頁綜框織四上一下經面緞紋,相鄰第 2 組 80 根經紗穿入第 6–10 頁綜框織一上四下緯面緞紋,利用正反光線折射形成明暗緞條;或者採用山形穿綜(Pointed Draft)在 4 至 8 片綜框上織出人字斜紋(Herringbone)與破斜紋。只有當花型在一個循環內所需的獨立經紗運動規律數超過了機臺綜框總數時,才必須改用大提花機。
常見滌綸織物的綜框配置參考
在五潤紡織的高速噴水織機產線上開發滌綸坯布或成品面料時,不同組織對應的上機綜框配置如下:
| 織物組織結構 | 理論最少綜框數 | 工廠量產常用綜框配置 | 量產增加綜框片數的工程原因 |
|---|---|---|---|
| 1/1 平紋(Plain Weave) | 2 片 | 4 片或 6 片(飛穿/順穿) | 分攤高經密(如每英寸 95–130 根)下的綜絲密度,防止細旦長絲起毛斷頭 |
| 2/1 斜紋 | 3 片 | 3 片或 6 片 | 6 片配置可顯著降低 75D/72F 超細旦經紗的開口摩擦阻力 |
| 2/2 或 3/1 斜紋 | 4 片 | 4 片或 8 片 | 常見於口袋布、工裝斜紋及高密磨毛家紡基布 |
| 4/1 五枚貢緞(Satin) | 5 片 | 5 片或 10 片 | 保持長浮線張力均勻,消除布面經柳與軌道痕 |
| 酒店賓館緞條(Satin Stripe) | 8 至 10 片 | 8 至 12 片(電子多臂) | 在全幅交替排布經面緞與緯面緞條紋 |
| 小几何多臂提花(Dobby) | 8 至 16 片 | 12 至 16 片(電子多臂) | 織造細小菱形、蜂巢格、竹節肌理與輕奢窗簾底布 |
採購訂單與詢盤規範建議
五潤紡織運營 650+ 臺高速噴水織機(機上坯布門幅 160–330 cm,成品有效門幅 150–315 cm,坯布克重 55–120 GSM)。在採購平紋、斜紋、貢緞或多臂幾何坯布時,建議在規格書中明確:
- 組織名稱與綜框/循環參數: 註明具體組織(如
1/1 平紋、2/1 斜紋、4/1 五枚緞或12 頁多臂小菱形格);若為來樣定織幾何肌理,請提供經緯向完全組織循環根數。 - 經緯紗支與孔數: 明確標註長絲規格(如
75D/36F、75D/72F、100D/36F或150D/144F)及目標 克重(GSM)。 - 緞條寬度基準: 採購酒店緞條布時,需註明條紋寬度(如
1.0 cm或2.5 cm)是按定型縮水後的成品門幅考核還是按下機坯布考核(可使用坯布縮水率與克重換算器提前測算門幅回縮比例)。
延伸閱讀:多臂織機瞭解 16 頁電子多臂如何控制幾何循環,噴水織機瞭解疏水性滌綸長絲的高速引緯原理,以及多臂組織瞭解雙面幾何肌理布的規格寫法。
常見問題
什麼是紡織生產中的綜框織機(Shaft Loom)?
- 綜框織機(英文 Shaft Loom 或 Harness Loom)是指通過矩形綜框(裝有成排鋼綜絲的框架)來成組控制經紗升降的織機。在每一次投緯時,開口機構按設定的紋板程式整片提起或降下某幾片綜框,通常配備 2–8 片綜框的凸輪(踏盤)開口或 8–16 片綜框的多臂開口。
綜框織機與大提花機(Jacquard Loom)有什麼核心區別?
- 核心區別在於經紗控制的顆粒度。綜框織機將上萬根經紗分配穿入 2 至 16 片綜框中,穿在同一片綜框上的所有經紗必須同步升降,因此車速極高、成本低,適合平紋、斜紋、緞紋、酒店緞條及小几何暗花;大提花機取消了綜框,用獨立電磁豎鉤逐根控制經紗,能織大尺寸花卉與曲線團花,但製版與機臺工時成本顯著更高。
織造平紋、斜紋、貢緞和酒店緞條分別需要幾片綜框?
- 理論最少綜框數等於一個完全組織循環中經紗交織規律互不相同的根數:1/1 平紋理論僅需 2 片綜框(高密噴水織機常採用 4 頁或 6 頁飛穿以降低綜絲擁擠與長絲摩擦),2/1 斜紋需 3 片,2/2 或 3/1 斜紋需 4 片,五枚緞紋需 5 片,而酒店緞條與小几何多臂花型通常需要 8 至 16 片綜框。
綜框織機上的凸輪開口(Cam)與多臂開口(Dobby)如何分工?
- 兩者都屬於綜框織機。凸輪(踏盤)開口依靠機械偏心凸輪驅動 2–8 片綜框,機械剛性好、車速最高,專攻大批量常規平紋、春亞紡、斜紋和五枚素色貢緞;電子多臂開口通過微電腦控制最多 16 片綜框及更長的緯向循環,專攻酒店緞條、華夫格、細小菱形及幾何肌理。
想了解更多紡織詞典?
瀏覽完整紡織詞典五潤紡織在中國廠內織造滌綸家紡面料。
五潤紡織在中國運營 650+ 臺噴水織機,滌綸面料年產量達 7300萬+米,服務床品、窗簾與沙發布專案。