采购 100% 涤纶有色或白坯家纺面料时,采购团队在评估带有凹凸肌理或光泽花纹的布种时,最常涉及两种提花织造工艺:多臂(小提花 / Dobby) 与 大提花(Jacquard)。这两种工艺都是通过经纬纱在织造过程中的结构交织产生花纹,不同于后道印花或物理压花。然而,两者在机械原理、花型极限、生产经济性以及开机门槛上存在根本性分水岭。
多臂组织 依靠多臂开口装置带动综框升降,控制成组的经纱交织,擅长织造规则的小几何花纹、微观凹凸肌理以及酒店床品经典的条形 贡缎条。大提花 机构则突破综框限制,能够对织物全幅中的每一根经纱实施独立控制,从而织造自由流畅、循环硕大的曲线花卉、大马士革纹样或复杂风景图案。
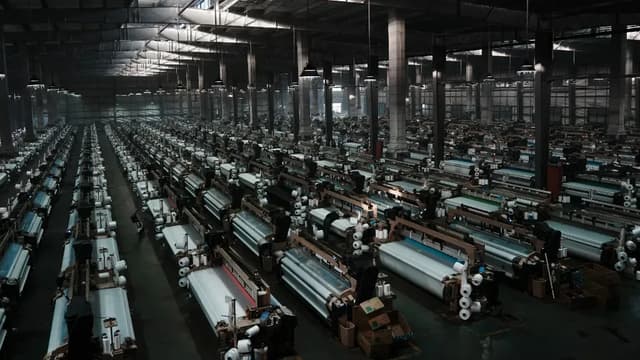
五润纺织厂内运营 650+ 台高速喷水织机(企业源自浙江长兴,织造基地位于安徽五河)。本厂专注平纹、斜纹以及加装多臂装置织造的小几何组织与缎条坯布。本厂不织造大提花面料。 我们在此明确说明这一技术分界:若您的采购项目需要小几何微纹、多臂格纹或贡缎条纹,本厂喷水车间能以高效率为您稳定织造 涤纶坯布;但若您的花型属于大幅不规则花卉、人物肖像或复杂画毯,则必须交由外部专业的大提花织造厂生产。本文旨在厘清两者工艺边界,帮助采购团队在发出询价前准确锁定制造路径。
组织对比:多臂 vs 大提花
| 技术对比维度 | 多臂织造(小提花 / Dobby) | 大提花织造(Jacquard) |
|---|---|---|
| 经纱控制机构 | 综框分组控制(通常 16–24 片综框),经纱成组动作 | 电子龙头配通丝,逐根或成对独立控制经纱升降 |
| 花型尺寸与循环 | 规则小几何循环(菱形、蜂巢、米粒纹)及经向线性条纹 | 理论上无循环上限;大幅缠枝花卉、大马士革、风景壁毯 |
| 布面外观质感 | 几何立体感强,同色微反光,缎条明暗光泽相映 | 浮雕层次丰满,曲线自然柔和,正反面立体感极佳 |
| 打样与开版费用 | 极低;通过电子多臂排版或改变穿综规则即可调整 | 高昂;需专业意匠画稿、CAD 纹板转换及复杂悬丝排装 |
| 织造车间机速 | 高速喷水织机持续高频引纬,生产效率极高 | 大提花机构复杂且惯性大,织机运行线速度相对受限 |
| 家纺常见用途 | 酒店床单被套缎条、素色微纹床品、窗帘底布、口袋布 | 豪华大马士革提花被面、高档沙发割绒提花、厚重壁毯 |
| 起订量(MOQ)门槛 | 在产贡缎条:5,000 米/规格;常规在机坯布:不限起订量 | 外部专业厂通常单花型 3,000–5,000 米,附带高额开机费 |
| 开机前核验要求 | 确认条宽与组织图;新条形或异形间隔必须先打样验布 | 需确认提花意匠稿、数码织样及色织或色号封样 |
什么时候多臂组织是更优选择
多臂织造是家纺领域追求整齐几何质感、光泽条纹以及大规模量产性价比的核心方案:
- 经典条形与贡缎条纹: 酒店及精品家纺床品广泛采用喷水多臂开口技术。通过平纹地组织与缎纹浮线的交替排列,织造出 1 cm、2 cm 或 3 cm 宽度的平整缎条。这种依靠纱线折光产生的同色明暗光泽经久耐洗,不会出现印花条纹洗涤褪色的问题。
- 小几何微观肌理: 依靠 16 至 24 页综框的组合升降,可以织出蜂巢组织、小菱形、小方格及米粒纹等凹凸纹理。这些纹样能够提升布面的触觉丰富度与抓握感,常用于轻奢被套、浴帘和家纺复合基布。
- 高速量产与成本优势: 现代多臂装置可直接与高转速喷水织机连线联动,引纬速度快、运行阻力小,织造成本远低于笨重的大提花机台,极具成本竞争力。
- 资金与起订量风险可控: 在产贡缎条的开机门槛仅为单规格 5,000 米,在库常规规格甚至不设起订量,便于采购端按批次滚动备货,避免占用过多流动资金。
针对买方自行设计的全新贡缎条宽、特殊浮线间隔或非对称多臂纹路,五润纺织技术部要求先织造实体样品,用于校验下机缩率、布面平整度与勾丝耐受度。
什么时候必须转向大提花织造
当设计稿的艺术表现力超出综框升降的分组物理极限时,大提花是唯一的生产方式:
- 大幅度非线性与自由曲线图案: 当纹样呈现自然舒展的藤蔓、大朵写意花卉、欧式卷草纹或不规则徽标时,这些曲线无法简化为 24 组以内的重复升降运动,必须依靠通丝逐根提拉经纱来实现精准定位。
- 全幅不重复与多重组织交织: 大提花龙头支持在一幅布面上任意混搭平纹、斜纹、缎纹以及长浮线组织,利用不同组织的折光差与密度差,形成油画般的立体微雕视觉效果。
- 高端奢华装饰织物: 针对五星级酒店行政套房被面、重磅沙发面料、古典壁布以及舞台幕布,大提花具备不可替代的华贵体量感。
但买家必须意识到大提花的采购门槛。专业大提花厂通常需要收取高昂的纹制开版费,且由于上机调校通丝极为费工,交期通常比常规喷水多臂织造拉长两到三周以上。
喷水织机织造能力与工厂实际参数
五润纺织在生产基地配置 650+ 台高效喷水织机。为确保订单对接顺畅,买家请对照本厂真实工艺界限:
- 坯布下机门幅: 本厂喷水织机在机坯布门幅为 160 cm 至 330 cm。
- 成品有效幅宽: 坯布历经染厂退浆精炼、高温定型与染色后,成品净幅为 150 cm 至 315 cm。
- 坯布织造克重: 下机状态通常处于 55–120 g/m² 范围。
- 成品克重范围: 整理后成品通常处于 60–140 g/m² 之间。
- 织造能力范围: 专注平纹、斜纹与喷水多臂开口织造(包括小几何花纹与贡缎条)。本厂不织造大提花面料。
- 起订量政策: 在机常规库存坯布不设最低起订量(米数以当日仓库确认单为准);定制特殊门幅、异形克重或新多臂小花型,单规格最低织造门槛为 5,000 米。在产贡缎条按 5,000 米/规格执行。
规划全新条形或特殊多臂规格时,需先织造实体小样封样,以锁定缩水率、光泽一致性及物理指标。
采购询价单(RFQ)与订购合同规范
为了避免织造车间与下游印染厂之间产生技术错位,采购团队在下单或询价时建议逐项明确以下内容:
- 纤维原料: 100% 涤纶(注明采用原生半消光/有光长丝,还是附带证书的 GRS 环保再生涤纶)。
- 组织类别: 明确为多臂小组织、贡缎条(注明条宽如 1 cm、2 cm 或 3 cm),若为大提花请提前确认外协安排。
- 幅宽指标: 同步写明下机坯布门幅(如 260 cm)与下游所需的最小成品有效幅宽(如 250 cm)。
- 克重要求: 明确所报克重是下机坯布克重还是最终成品克重,并标明测试标准(如 ISO 3801)。
- 后道加工路线: 注明是做高温漂白(白度 CIE 120+)、纯色染色、分散印花还是加做 C6 环保三防或抗皱整理。
- 采购数量: 准确标注各规格与颜色的订购总米数。
如需查询在库坯布现货清单、安排在产贡缎条排产,或对多臂小花型进行织造可行性论证,请联系销售部 sales@weaverine.com,或在 /chat 中向五润纺织 AI 助手发起即时技术咨询。