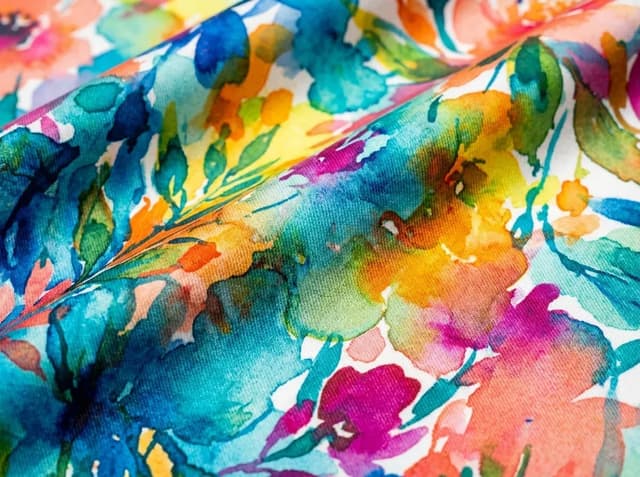
采购 100% 涤纶家纺面料时,技术与采购团队在正式投产前必须通过两道关键样卡审批关口:色样(Lab dip) 与 印花回样(Strike-off)。虽然两者都以实物布片形式交付客户签样,但在生产工艺与技术判定上有着本质区别。
色样专门用于核定 染色布 在纯色匹染或漂白时的染料配方与色相基准。印花回样则用于检验 数码印花 或圆网印花时的花型比例、网版对位、花回拼接以及墨水落色效果。
混淆这两种样卡的判定职责,或期望单色样卡同时担保手感与物理指标,往往会导致交期延误、大货偏色或采购合同争议。
技术对比:色样 vs 印花回样
| 对比维度 | 色样 / 染样(Lab dip) | 印花回样 / 试印样(Strike-off) |
|---|---|---|
| 核心功能 | 判定纯色配方在特定光源下的色相与深浅 | 检验印花图案的缩放比例、花回、对位与落色效果 |
| 适配工艺 | 纯色高温高压匹染、纯白漂白 | 数码印花、圆网分散印花、涂料印花 |
| 样品形态 | 纯色浸染小样布片(通常 10×10 cm 左右) | 包含至少一个完整花回的实际印花布段 |
| 评判工具 | 分光测色仪数据(Delta E)与标准对色光源箱 | 目测对位比对、花型尺寸测量与布面渗透度检验 |
| 观测光源与输入 | 标准观测光源(D65 第一光源,商场灯为第二光源) | 矢量图或高精度光栅数字花稿(300 DPI,花回尺寸) |
| 判定公差 | 测色仪色差目标值(通常 Delta E ≤ 0.8–1.0) | 花型边缘锐利度、对花精准度、无拉浆飞墨 |
| 起订量门槛(MOQ) | 匹染单色 3,000 米;漂白 2,000 米 | 数码印花无起订量限制;圆网分散与涂料均为 5,000 米 |
| 打样周期 | 实验室小样机浸染 5–7 个工作日 | 数码打样 3–5 天;圆网开版制网 10–14 天 |
| 不包含的指标 | 图案效果、手感软硬、门幅、水洗缩率 | 底色配方、手感软硬、门幅、水洗缩率 |
什么时候需要开具色样(Lab dip)
当家纺产品线以纯色为基调,例如素色床单、被套、枕套、窗帘内衬或工程纯色布草时,色样是首要技术审批项:
- 纯色匹染项目: 染厂化验室在高温高压小样打样机中,使用分散染料配方对坯布进行浸染试色,以匹配客户提供的 Pantone TCX 色号或实物布样标样。五润纺织工厂纯色匹染常规单色起订量为 3,000 米,漂白布项目单色起订量为 2,000 米。
- 仪器测色与 Delta E 容差: 色样不仅依赖对色员在标准光源箱内的目视评级,更需要通过分光测色仪读取光谱反射率数据。成熟的家纺买家会在技术协议中约定色差容限,常规商业纯色订单通常将总色差控制在 Delta E ≤ 0.8–1.0 之内。
- 防范零售灯光下的同色异谱(Metamerism): 两种不同的染料配方可能在标准 D65 日光(模拟平均正午日光)下呈现完全一致的色相,但在商用冷白荧光灯(如 TL84、CWF)或商场暖光 LED 照射下发生明显色相分离。买家在签发色样确认书时,务必注明第一评定光源(通常为 D65)与商场第二对色光源。
色样审批仅代表该批次染料配方在化学吸色上的合格性,并不对后续物理整理的手感与织物强度提供背书。
什么时候需要制作印花回样(Strike-off)
当家纺订单涉及植物花卉、几何构图、散点花型或定位印花设计时,必须制作实际印花回样:
- 校验花型缩放与套色对位: 印花回样是在实际基布上进行的局部试印,技术团队借此核查设计稿的花回循环尺寸(repeat)、线条清晰度、多套色接缝对位以及染料在涤纶纤维表层的渗透饱满度。
- 小批量数码打样无起订量门槛: 针对新花型研发、多配色方案评估或小批量快反订单,数码印花打样可在 3–5 个工作日内完成,且无最低起订量限制。五润纺织数码印花具备 Grade 4–5 级高色牢度,无需制版即可快速验证花型在真布上的视觉效果。
- 大宗圆网印花的开版验证: 对于大批量生产的床品套件,圆网分散印花单花型起订量为 5,000 米。回样是雕刻圆网镍网、调试网版对准度与色浆黏度的唯一实物依据。对于低洗涤频次的装饰类家纺,涂料印花同样为 5,000 米起订量,色牢度为 Grade 2+ 级。
审核印花回样能确保屏幕上的色彩与图形比例在机织涤纶布面上精准复刻,避免批量印花出现露白、错位或搭色。
采购核心准则:样卡的职责边界
在纺织品供应链管理中有一条铁律:色样绝不能用来确认印花,印花回样也绝不能用来确认纯色。
每个样卡节点只对其专属的工艺参数负责:
- 色样的确认范畴: 光谱吸收配方、色光深浅、色相纯度以及特定光源下的色差稳定性。
- 印花回样的确认范畴: 图案分辨率、花型比例、套色对准度、落墨均匀度及正面渗透表现。
- 两类样卡均不覆盖的指标: 无论是 10×10 cm 的小色样还是印花回样,均不代表大货成品的最终手感软硬、机械磨毛成绒深度、下水缩水率、撕破强力以及可用成品门幅。
如果产品对手感有严格要求(如细腻的磨毛绒感、柔软滑爽整理或抗静电要求),采购应要求工厂提供大货整理中样(hand feel sample)或大机中试布段,而非以打样布片作为验收标准。
喷水织造工厂参数与起订量叠加规则
五润纺织植根于浙江长兴织造基地,厂区运营 650+ 台高速喷水织机,为所有色样与回样开发提供扎实的坯布底布。了解我厂实际织造参数有助于合理规划采样:
- 在机坯布门幅: 喷水织机织造门幅为 160 cm 至 330 cm。
- 成品有效幅宽: 经精炼定型缩幅后,有效净幅通常在 150 cm 至 315 cm。
- 坯布克重: 常规家纺坯布为 55–120 g/m²。
- 成品克重: 整理后成品通常在 60–140 g/m² 之间。
- 织造组织: 平纹、斜纹,并通过喷水织机加装多臂装置织造缎条与小几何组织(单规格起订量 5,000 米)。本厂不设大提花车间。
- 起订量叠加规则: 当工艺叠加时,订单起订量按涉及工艺中较高的门槛执行。例如纯色染色起订量为 3,000 米,若指定做磨毛布(磨毛)后道整理,整单起订量提升至 5,000 米以满足机械砂皮磨毛线的排产要求;圆网印花结合磨毛同样执行 5,000 米。
- 数码印花作用域例外: 数码印花在磨毛基布上进行小样或小批量打样时保持无起订量限制,此规则独立于坯布定制织造的大货起订量。
采购询价单(RFQ)与合同建议明确的事项
为确保打样流程顺畅高效,采购团队在下达样品单或采购订单时应列明以下技术要素:
- 基布规格参数: 100% 涤纶(原生涤纶长丝或附带证书的 GRS 再生涤纶),注明平纹、斜纹或多臂缎条,标明坯布门幅与成品净幅,以及成品克重(GSM)。
- 确认样类型: 明确勾选需要开具色样(Lab dip)还是印花回样(Strike-off)。
- 色彩与图稿标准: 色样提供 Pantone TCX 纸版色号或实物布样;印花回样提供 300 DPI 矢量或光栅电子文件,并明确标注花回纵横尺寸。
- 检测光源与色差容限: 色样标明第一光源(如 D65)与第二商场光源(如 TL84、CWF),并指定 Delta E 目标上限(如 Delta E ≤ 1.0)。
- 印花方式与色牢度等级: 印花回样注明数码印花(Grade 4–5 级)、圆网分散印花(Grade 3–4 级)或涂料印花(Grade 2+ 级)。
- 计划大货米数: 结合漂白 2,000 米、匹染 3,000 米、圆网或磨毛 5,000 米,或无起订量数码印花规划下单数量。
如需安排纯色色样打样、索取数码印花回样,或核实当前在机坯布规格,请联系销售团队 sales@weaverine.com,或在 /chat 中向五润纺织 AI 助手发起在线咨询。